Comment sortir un reporting aussi vite qu'une usine change de série ?
Une presse Volkswagen change de série en trois minutes parce que tout est prêt avant l'arrêt. La même méthode, appliquée à vos données, permet de sortir un reporting en quelques minutes.
Le Lean management est né dans l'industrie automobile, pour faire circuler des pièces sans attente ni gaspillage. Depuis, il a quitté l'usine : appliqué aux processus de bureau, on l'appelle le Lean Office. Ce qui circule n'y est plus une pièce, mais une information : une demande, une validation, un chiffre, un reporting.
En septembre 2026, nous étions à Bratislava pour la conférence de l'International Lean Six Sigma Institute (ILSSI), consacrée au futur du Lean et du Six Sigma avec l'IA. Au programme, entre autres, la visite de l'usine Volkswagen de la ville. Et c'est dans son atelier d'emboutissage que nous avons trouvé la réponse la plus concrète à une question que se posent beaucoup de dirigeants : pourquoi faut-il des jours pour sortir un reporting que l'on refait pourtant tous les mois ?
La vitesse se prépare avant, pas pendant. À l'usine, les presses changent de série en quelques minutes parce que tout est prêt avant l'arrêt. Pour vos données, c'est la même chose : on standardise qui saisit quelle donnée et quand, on construit la tuyauterie qui l'amène au bon endroit, puis on branche un rapport standardisé. Dès lors, le reporting se lance en quelques minutes au lieu d'être reconstruit à la main à chaque fois.
Qu'avons-nous vu dans l'atelier d'emboutissage ?
Six presses travaillent côte à côte. Un robot dépose une tôle d'acier et, avant même qu'il soit reparti, la presse descend déjà. Elle remonte, et le robot est déjà là pour prendre la pièce et la passer à la presse suivante. Autrement dit, rien n'attend : ni la tôle, ni la presse, ni le robot.
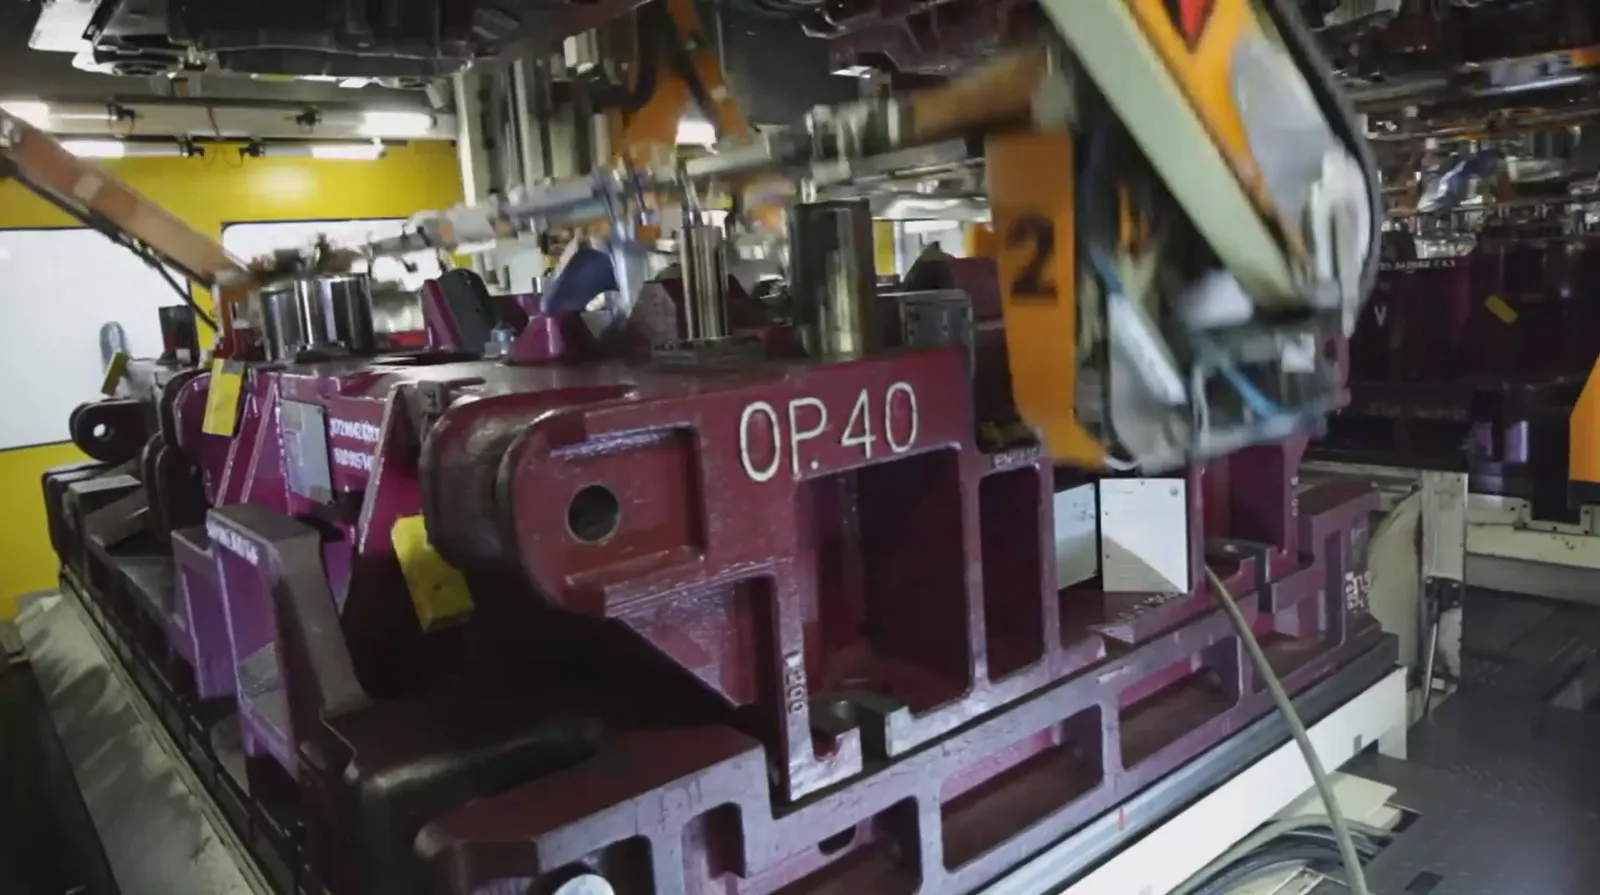
Mais le plus impressionnant n'était pas la cadence. C'était le changement de série : pour passer les six presses sur une nouvelle pièce, il faut environ trois minutes. Or changer de série, c'est sortir des outils massifs et en installer d'autres. Comment est-ce possible ?
Pourquoi un changement de série peut-il prendre trois minutes ?
Grâce au SMED (Single Minute Exchange of Die), la méthode formalisée par Shigeo Shingo pour changer de série en moins de dix minutes. Son idée de départ est simple : un changement de série se compose de deux types d'opérations.
- Les opérations internes, qui ne peuvent se faire que machine arrêtée : sortir l'ancien outil, mettre le nouveau en place.
- Les opérations externes, qui peuvent se faire pendant que la machine tourne encore : aller chercher l'outil, le préparer, vérifier qu'il ne manque rien.
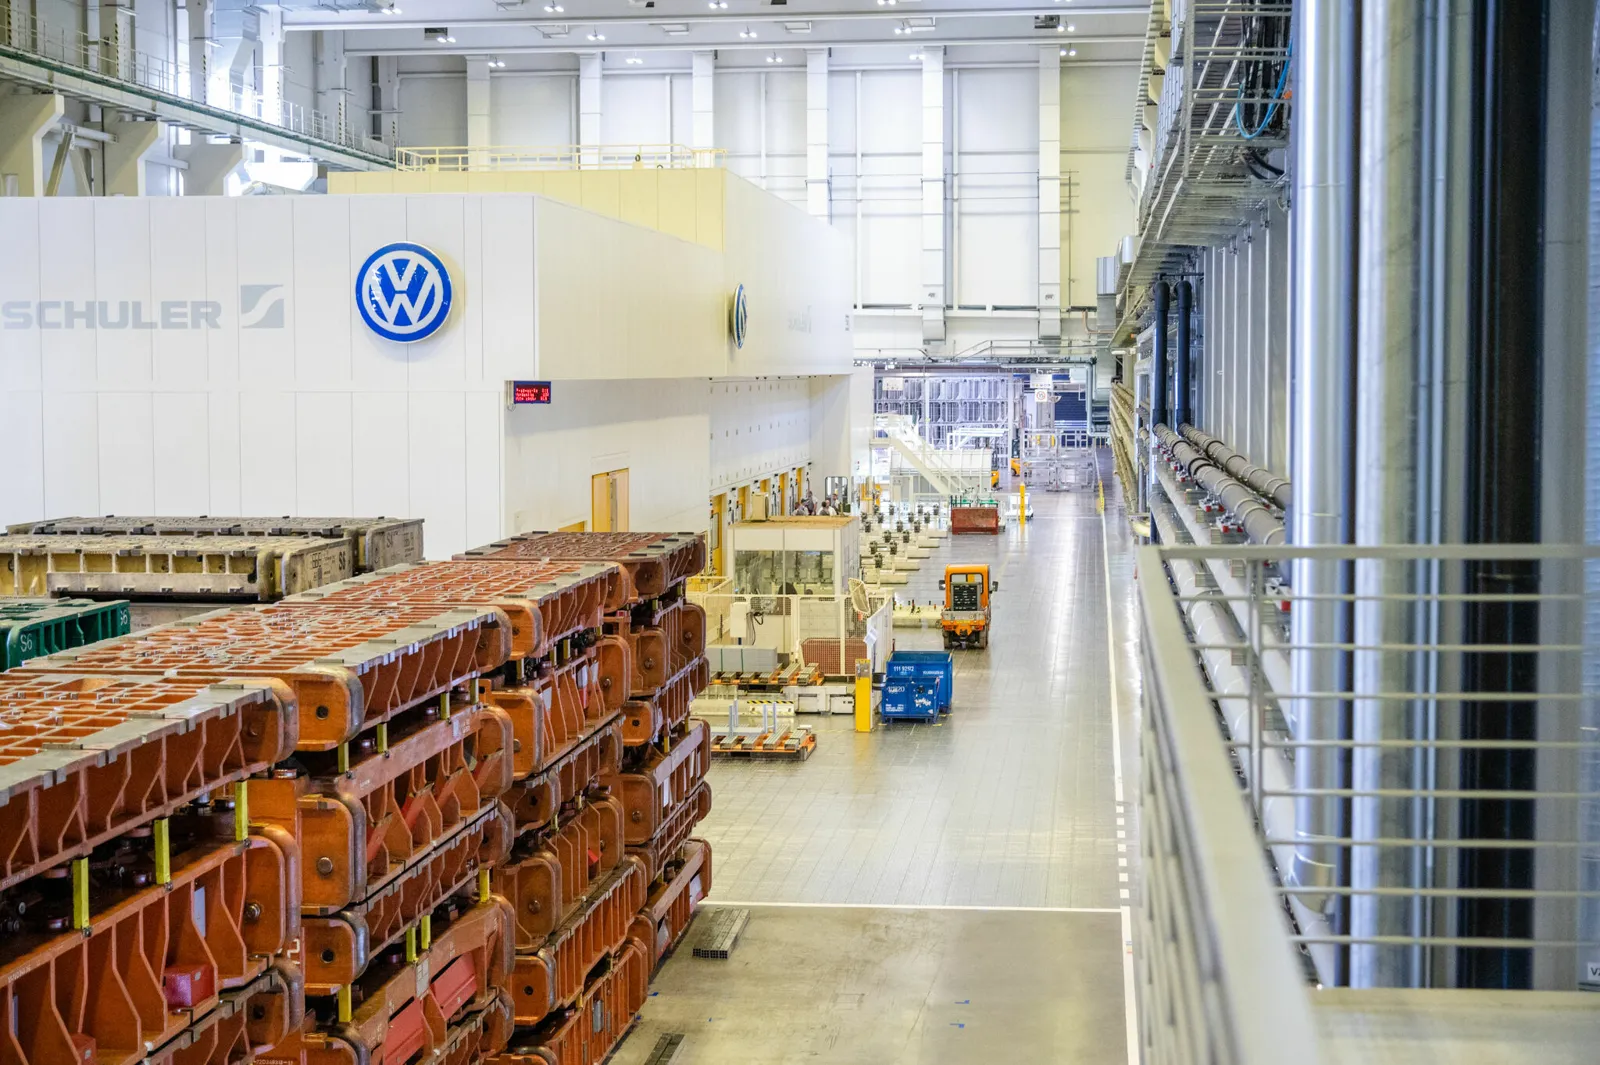
Le SMED consiste donc à faire passer le maximum d'opérations du côté externe, puis à standardiser ce qui reste : mêmes fixations, mêmes réglages, même séquence à chaque fois. Ainsi, quand la presse s'arrête, il ne reste presque plus rien à faire. D'ailleurs, sur la photo d'ouverture, on voit les outils de presse (les blocs orange) rangés au plus près de la ligne.
Quel est l'équivalent du changement de série dans un bureau ?
Transposons terme à terme :
- la presse, c'est votre rapport : le reporting mensuel, le tableau de bord du comité, le point investisseurs ;
- l'outil, c'est le modèle de ce rapport : ses indicateurs, leurs calculs, leur mise en forme ;
- la tôle, c'est la donnée qui alimente le rapport ;
- le changement de série, c'est passer au mois suivant, à un autre client, à une autre équipe.
Dans la plupart des entreprises, pourtant, tout se fait « machine arrêtée ». La veille de l'échéance, quelqu'un cherche les chiffres, exporte trois outils, recopie, corrige les écarts, remet en forme. Ce sont des opérations internes : elles commencent seulement quand on a besoin du rapport, et c'est pourquoi le rapport prend des jours.
Comment préparer vos données comme un changement de série ?
L'objectif est le même qu'à l'usine : que tout soit prêt avant l'arrêt. Concrètement, en quatre étapes.
1. Standardiser le rapport final. C'est l'outil de la presse. On fixe une fois pour toutes les indicateurs, leur définition et leur calcul. Tant que le rapport change de forme à chaque édition, rien d'autre ne peut se standardiser.
2. Standardiser la saisie. Pour chaque donnée du rapport : qui la saisit, dans quel outil, à quel moment, sous quelle forme. La donnée est alors saisie au fil de l'eau, par la personne qui la connaît, pendant que « la machine tourne ». C'est l'opération externe du SMED.
3. Construire la tuyauterie. La donnée saisie doit remonter seule jusqu'au rapport, sans export ni copier-coller : c'est le robot qui transfère la tôle d'une presse à l'autre.
4. Brancher le rapport sur la tuyauterie. Le modèle standardisé lit directement les données. Dès lors, sortir le rapport revient à changer de série : on lance, et il est prêt.
Enfin, un dernier principe de l'usine s'applique : une pièce mal positionnée ne doit pas pouvoir entrer dans l'outil. Le Lean appelle ça un poka-yoke, ou détrompeur. Au bureau, c'est un champ obligatoire, une liste de choix fermée, un format imposé à la saisie. Ainsi, l'erreur est bloquée à l'entrée au lieu d'être corrigée la veille de l'échéance.
À quoi ça ressemble sur un cas concret ?
Prenons le reporting mensuel d'une PME, présenté au comité de direction.
Avant, chaque fin de mois ressemble à un changement de série fait entièrement machine arrêtée. Les ventes viennent du CRM, la trésorerie de la banque, les effectifs d'un tableur RH. Quelqu'un exporte, recopie, découvre qu'un commercial n'a pas renseigné ses montants, relance, corrige, puis remet en forme. Le rapport sort, mais il a mobilisé une personne pendant des jours, et personne n'est sûr qu'il ne contient pas d'erreur.
Après, le modèle du rapport est figé. Chaque donnée a un responsable et un moment de saisie : le commercial renseigne le montant au moment où il passe une affaire en « gagnée », et le CRM refuse de valider l'étape sans ce montant. C'est le détrompeur. Les données remontent ensuite automatiquement vers une base unique, sur laquelle le rapport est branché.
Résultat : passer du rapport de mars à celui d'avril revient à changer de série. Mêmes outils, nouvelle tôle, et le rapport sort en quelques minutes. Mieux encore, le même modèle peut servir pour une autre équipe ou une autre filiale : c'est une nouvelle série, pas un nouveau chantier.
C'est notre point de départ chez ADA's Group : regarder les opérations d'une entreprise comme une ligne de production, et préparer avant ce qui se fait aujourd'hui dans l'urgence.
Questions fréquentes
Qu'est-ce que le SMED ?
C'est une méthode du Lean, formalisée par Shigeo Shingo, pour réduire le temps de changement de série d'une machine à moins de dix minutes. Elle sépare les opérations qui exigent l'arrêt de la machine de celles qui peuvent se faire avant, puis fait passer le maximum d'opérations du second côté.
Qu'est-ce que le Lean Office ?
C'est l'application du Lean management aux processus administratifs et de service : traitement des demandes, validations, facturation, reporting. Les principes restent ceux de l'usine, seul l'objet change : on fait circuler de l'information plutôt que des pièces.
Faut-il un outil particulier pour construire la tuyauterie ?
Non. On commence par standardiser le rapport et la saisie, car c'est ce qui rend la tuyauterie possible. L'outil dépend ensuite de la maturité de votre donnée, du tableur à la base SQL : nous le détaillons dans Tableur, CRM, base SQL : comment faire grandir la donnée de votre entreprise ?
Par quel rapport commencer ?
Par celui qui vous coûte le plus à chaque édition, ou par celui qui vous oblige à relancer le plus de monde. C'est souvent le reporting qui remonte jusqu'au dirigeant.
Votre reporting se reconstruit encore à la main à chaque échéance ? On regarde ensemble l'un de vos rapports et ce qu’il faudrait préparer en amont, en 30 minutes.